Artykuł sponsorowany
Jak oszacować realne zapotrzebowanie na sprężone powietrze w warsztacie na podstawie narzędzi i tempa pracy
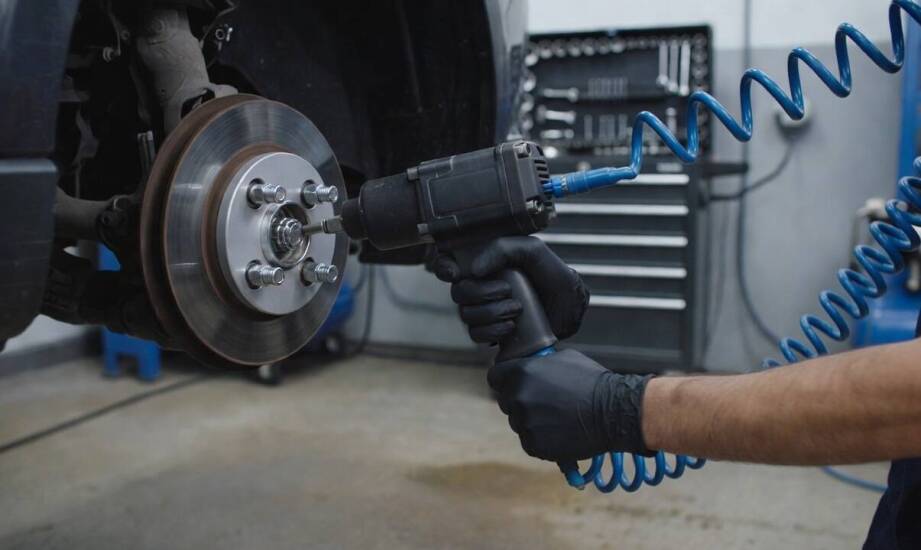
W warsztacie samochodowym mechanik próbuje odkręcić zapieczoną śrubę koła, ale klucz udarowy nagle traci moc, a ciśnienie w instalacji drastycznie spada poniżej wartości roboczej. Taka sytuacja wydłuża czas naprawy i uniemożliwia jednoczesne działanie pistoletu lakierniczego na sąsiednim stanowisku. Problem najczęściej wynika z błędnego zaprojektowania sieci pneumatycznej. Zapotrzebowanie na sprężone powietrze bywa powszechnie szacowane wyłącznie na podstawie uśrednionych wartości z kart katalogowych poszczególnych urządzeń. Takie uproszczone podejście pomija rzeczywisty rytm działania serwisu, specyfikę różnych maszyn podpiętych do układu oraz nieuniknione straty ciśnienia w przewodach. Prawidłowa ocena obciążenia wymaga dokładniejszej analizy przepływów we wszystkich punktach poboru.
Zbieranie danych o sprzęcie i obliczanie zużycia
Pierwszym etapem projektowania stabilnej instalacji jest stworzenie pełnego wykazu narzędzi pneumatycznych używanych w danym obiekcie. Dla każdego klucza, pistoletu czy szlifierki należy odczytać z dokumentacji techniczno-ruchowej chwilowy pobór powietrza wyrażony w litrach na minutę przy określonym ciśnieniu roboczym. Zgromadzenie tych danych stanowi zaledwie punkt wyjścia do dalszych analiz. Wyznaczenie realnego zapotrzebowania wymaga bowiem określenia czasu rzeczywistej pracy urządzenia podczas pojedynczego cyklu naprawczego oraz częstotliwości jego uruchamiania w ciągu całej zmiany. Średnie zużycie wylicza się jako iloczyn tych trzech parametrów, co pozwala uzyskać precyzyjny wynik w litrach na godzinę.
Rozdzielenie jednoczesnego poboru powietrza przez kilka stanowisk od średniego zapotrzebowania całego układu zapobiega kosztownym błędom projektowym. Dostarczając wyposażenie warsztatowe, firma Techsul obserwuje, że oparcie wyliczeń na prostej sumie maksymalnych poborów wszystkich urządzeń prowadzi do nieuzasadnionego przewymiarowania sieci. Inżynierowie stosują tu współczynnik jednoczesności, zakładający, że mechanicy rzadko wciskają spusty narzędzi w tym samym ułamku sekundy. W typowym serwisie samochodowym przyjmuje się go zazwyczaj na poziomie od 0,5 do 0,7. Odpowiednio przeliczona wartość skutecznie redukuje szczytowe obciążenie i pozwala dobrać optymalne zasilanie dla całego budynku.
Charakterystyka narzędzi a dynamika obciążenia sieci
Różne typy wyposażenia obciążają instalację w skrajnie odmienny sposób. Klucze udarowe generują bardzo wysokie, ale krótkotrwałe impulsy zapotrzebowania. Zamiast opierać się na ogólnych i sztywnych widełkach z poradników, inżynierowie analizują specyfikacje konkretnych maszyn. Przykładowo, profesjonalny klucz udarowy 1/2" Ingersoll Rand 2235TiMAX w momencie pełnego obciążenia generuje chwilowy pobór powietrza na poziomie nawet 680 l/min, co drastycznie odbiega od uśrednionego zużycia podawanego w podstawowych zestawieniach. Narzędzia obsługujące samochody ciężarowe stawiają buforom jeszcze trudniejsze warunki. Pistolety do przedmuchiwania, takie jak model Metabo BP 10, otwierają z kolei pełen przepływ sięgający niemal 300 l/min natychmiast po naciśnięciu spustu.
Zupełnie inną dynamiką charakteryzuje się sprzęt stosowany w strefach przygotowawczych. Pistolet lakierniczy SATAjet X 5500 w technologii HVLP wymaga stałego dostarczania 430 litrów powietrza na minutę przez długi czas, co miarowo wyczerpuje rezerwy zgromadzone w zbiorniku. Podobne obciążenie ciągłe generują profesjonalne szlifierki pneumatyczne wykorzystywane przy pracach blacharskich. Takie zróżnicowanie oznacza, że dynamika spadków ciśnienia zależy od precyzyjnego zestawienia maszyn podłączonych do kolektora.
Organizacja pracy na hali bezpośrednio wpływa na wymaganą wydajność tłoczenia. Nagromadzenie zleceń w sezonie wymiany opon zwiększa ryzyko równoczesnego uruchomienia wielu maszyn wulkanizacyjnych. Równoległe działanie stanowisk lakierniczych i naprawczych podnosi poprzeczkę dla układu zasilającego znacznie wyżej niż sekwencyjna praca jednego mechanika. Z kolei naturalne przerwy technologiczne dają czas na uzupełnienie ciśnienia w układzie. Montowane w takich warunkach kompresory muszą dysponować rezerwą wydajności, uwzględniającą dodatkowe 20–30% marginesu na nieuniknione nieszczelności złączek i przewodów. Tylko odpowiednio duży zbiornik i wydajna pompa gwarantują utrzymanie parametrów bez zakłócania napraw.
Oszacowanie zapotrzebowania na sprężone powietrze opiera się na analizie twardych danych technicznych oraz dynamiki działania poszczególnych specjalistów. Zależności między chwilowymi impulsami udarowymi a ciągłym przepływem sprzętu lakierniczego decydują o stabilności ciśnienia na stanowiskach. Prawidłowo zaprojektowany układ zasilania zawsze uwzględnia współczynnik jednoczesności oraz naturalne straty w rurociągach. Sumowanie samych parametrów katalogowych nie oddaje rzeczywistego obrazu, przez co często prowadzi do spowolnienia działań serwisowych w momentach największego dziennego obciążenia.
Kategorie artykułów
Polecane artykuły

Jak prawidłowo dobrać smar silikonowy do różnych zastosowań przemysłowych?
Smar silikonowy zdobył popularność w przemyśle dzięki swoim wyjątkowym właściwościom, które czynią go idealnym rozwiązaniem w wielu sytuacjach. Przede wszystkim charakteryzuje się wysoką odpornością na skrajne temperatury oraz działanie chemikaliów, co zapewnia długotrwałe i efektywne działanie w ró

Efektywność ekonomiczna kontenerowych oczyszczalni ścieków: Analiza kosztów i oszczędności
W dzisiejszych czasach kontenerowe oczyszczalnie ścieków komunalnych odgrywają kluczową rolę w nowoczesnym zarządzaniu wodami, zwłaszcza w kontekście efektywności ekonomicznej. Innowacyjne rozwiązania stosowane w tych systemach przyczyniają się do ochrony środowiska oraz generują oszczędności dla uż