Artykuł sponsorowany
Jak geometria rur i profili wpływa na stabilność cięcia laserowego 3D
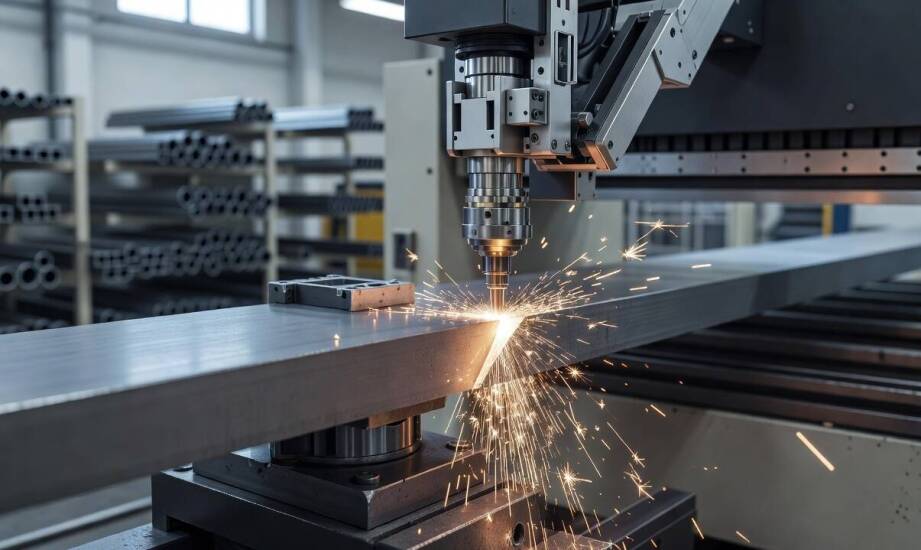
Te same ustawienia parametrów obrabiarki często prowadzą do odmiennej jakości krawędzi na płaskiej blasze, zamkniętej rurze okrągłej czy otwartym profilu. Różnice te wynikają bezpośrednio z przestrzennej geometrii obrabianego detalu, choć wykorzystywana jest ta sama technologia. Kształt elementu zmienia sposób oddziaływania wiązki świetlnej z materiałem podczas całego cyklu produkcyjnego. Operatorzy i inżynierowie projektujący proces technologiczny muszą brać pod uwagę specyfikę przekroju, ponieważ wpływa to na dynamikę gazu osłonowego oraz dystrybucję temperatury w ciętej strefie. Właściwe rozpoznanie tych zmiennych pozwala uniknąć błędów, które mogłyby skutkować odrzuceniem całej partii materiału.
Przeczytaj również: Ogrodzenia aluminiowe pełne jako element nowoczesnej architektury krajobrazu
Geometria przekroju a dostęp wiązki, ciepło i zadziory
Fizyczny kształt elementu mocno ogranicza dostęp światła do wycinanej powierzchni. W zamkniętej rurze wiązka penetruje tylko jedną ścianę, a uwolnione ciepło gromadzi się wewnątrz pustej przestrzeni. Zmienia to radykalnie zachowanie płynnego metalu i utrudnia skuteczne odprowadzanie energii, ponieważ zamknięte wewnątrz powietrze działa jak izolator. W profilach otwartych, takich jak kątowniki czy ceowniki, brak zamkniętej komory ułatwia chłodzenie detalu. Krawędzie i narożniki takich kształtowników wymuszają jednak ciągłe zmiany warunków obróbki przy każdym przejściu pracującej głowicy.
Przeczytaj również: W jaki sposób okna drewniano-aluminiowe mogą obniżyć koszty ogrzewania?
Profesjonalne cięcie laserem wymaga pełnego zrozumienia tych mechanizmów termicznych. Zmiany w odprowadzaniu temperatury wpływają bezpośrednio na ryzyko powstawania niepożądanych zadziorów na krawędziach. Zbyt wolne przemieszczanie głowicy przy rozgrzanym materiale prowadzi do nadtopienia dolnej granicy rzazu. Szybsze chłodzenie w profilach otwartych skutecznie zmniejsza strefę wpływu ciepła. Wymaga to niezwykle precyzyjnego sterowania maszyną na samych narożnikach, gdzie wiązka nagle napotyka podwójną grubość materiału lub zmienia kąt padania, co potrafi zdestabilizować proces.
Przeczytaj również: Zrównoważony rozwój dzięki szklarniom Venlo: wpływ na środowisko
Istotną rolę odgrywa również właściwy dobór gazu osłonowego, którego zachowanie zależy od rodzaju obrabianego stopu. Przy zwykłej stali konstrukcyjnej najczęściej stosuje się tlen wspomagający topnienie poprzez silną reakcję egzotermiczną, co odczuwalnie przyspiesza cięcie. Obróbka stali nierdzewnej oraz stopów aluminium opiera się z kolei na zastosowaniu czystego azotu tłoczonego pod wysokim ciśnieniem. Taki zabieg zapobiega utlenianiu krawędzi i zachowuje ich metaliczną czystość bez szkodliwych przebarwień.
Kluczowe parametry obrabiarki muszą zawsze współgrać z konkretnym kształtem surowca. Mniejsze ognisko soczewki zwiększa precyzję drobnych detali, lecz wymaga odpowiednio wyższej mocy do pełnej penetracji grubych profili. Prędkość przejazdu obniża się zauważalnie przy ostrych załamaniach rur kwadratowych. Operator maszyny stosuje takie spowolnienie, aby skutecznie uniknąć wypalenia narożnika oraz powiększenia szczeliny cięcia.
Mocowanie, obrót i nesting w utrzymaniu tolerancji
Stabilność materiału podczas pracy obrotowej głowicy decyduje o ostatecznej dokładności wymiarowej całej serii produkcyjnej. Nowoczesne systemy obróbcze wyposażone w zaawansowane osie obrotowe chwytają i centrują element całkowicie automatycznie. Samoczynne pozycjonowanie minimalizuje błędy wynikające z naturalnych krzywizn hutniczych rur oraz nierównomiernej grubości ich ścianek. Technolodzy stosują również gęsty nesting detali na całej długości sztangi, co optymalizuje wykorzystanie surowca i dodatkowo stabilizuje rozkład temperatur między sąsiadującymi liniami cięcia.
Zakład produkcyjny Estimet w swojej codziennej praktyce przemysłowej bazuje na rygorystycznym planowaniu cyklu maszyny. Elementy opuszczające stół roboczy z reguły trafiają bezpośrednio do dalszego montażu bez dodatkowej obróbki ubytkowej. Precyzyjnie wypalone gniazda pod spawanie, cięcia pod skomplikowanym kątem i gotowe otwory montażowe eliminują potrzebę żmudnego szlifowania. Detale tego typu stają się od razu pełnoprawną częścią ciężkich ram maszynowych, osłon przemysłowych czy stelaży, gwarantując inżynierom doskonałe pasowanie elementów.
Tolerancje wymiarowe po zdjęciu detalu z maszyny utrzymują się na wysokim, rygorystycznym poziomie. Parametry te zależą jednak bezpośrednio od grubości ścianek, gabarytów rury oraz stopnia skomplikowania zaplanowanego kształtu. Osiągnięcie pełnej powtarzalności w produkcji wielkoseryjnej wymaga żelaznej dyscypliny technologicznej i ciągłego nadzoru nad maszyną. Każda zauważalna zmiana promienia gięcia profilu z nowej dostawy hutniczej wymusza szybką korektę programu sterującego.
Ostateczny rezultat prac zależy przede wszystkim od starannego dopasowania geometrii detalu, właściwości fizycznych materiału oraz parametrów samej obrabiarki. Sama moc źródła światła nigdy nie wystarczy do osiągnięcia gładkiej krawędzi bez dogłębnego uwzględnienia sposobu odprowadzania energii z konkretnego profilu. Odpowiednio zoptymalizowane ustawienia procesu zapewniają czyste powierzchnie i minimalne odchylenia kształtu w gotowych komponentach, co znacząco przyspiesza kolejne etapy produkcji przemysłowej.
Kategorie artykułów
Polecane artykuły

Jak prawidłowo dobrać smar silikonowy do różnych zastosowań przemysłowych?
Smar silikonowy zdobył popularność w przemyśle dzięki swoim wyjątkowym właściwościom, które czynią go idealnym rozwiązaniem w wielu sytuacjach. Przede wszystkim charakteryzuje się wysoką odpornością na skrajne temperatury oraz działanie chemikaliów, co zapewnia długotrwałe i efektywne działanie w ró

Efektywność ekonomiczna kontenerowych oczyszczalni ścieków: Analiza kosztów i oszczędności
W dzisiejszych czasach kontenerowe oczyszczalnie ścieków komunalnych odgrywają kluczową rolę w nowoczesnym zarządzaniu wodami, zwłaszcza w kontekście efektywności ekonomicznej. Innowacyjne rozwiązania stosowane w tych systemach przyczyniają się do ochrony środowiska oraz generują oszczędności dla uż